液压机选型的技术逻辑:从四柱到单柱,滕州制造集群的产业观察
液压机是锻压设备中工艺适配面最宽的门类,从汽车覆盖件拉伸、农机配件压装,到粉末冶金成型、SMC复合材料模压,几乎每一种需要"可控压力+可控行程"的成形场景都绕不开它。据中国机床工具工业协会锻压机械分会多年统计,锻压设备在机床工具行业中占比约在两成左右,而液压机是其中吨位跨度最大、结构形式最杂的品类——从几十千牛的小型台式压装机,到数万千牛的自由锻液压机,技术路径差异极大。理解这些差异,比单纯比价更有实际意义。
一、结构形式决定工艺边界,而非吨位高低
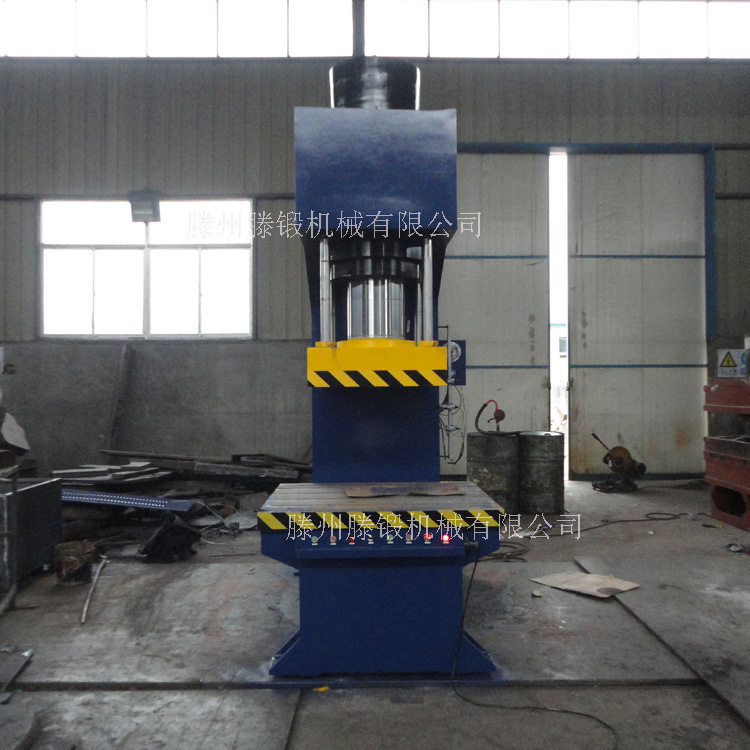
市场上最常见的两类机型是四柱液压机和单柱液压机(C型机)。四柱式采用四根立柱导向,活动横梁受力对称,抗偏载能力较强,适合拉伸、模压、粉末成型等对平行度要求较高的工序;单柱式则是开放式机身,三面可操作,上下料方便,更适合轴类校直、轴承压装、小件冲裁等单工位作业。选型时若把单柱机强行用于大台面拉伸,往往出现工件拉裂或模具偏磨——问题不在压力大小,而在机身刚度与导向精度。
二、伺服驱动正在改写运行成本曲线
传统液压机多采用异步电机驱动定量泵,空载溢流损耗大。近五年,永磁同步伺服驱动方案在中小吨位机型的渗透率明显上升:伺服电机按需供油,保压阶段几乎不耗能,行业实测节电率普遍在30%~60%之间,同时对油温控制更友好,长期连续作业下液压油寿命可延长。对于两班制以上运行的车间,这部分电费差额通常在一到两年内即可覆盖伺服系统的初始价差,这也是不少钣金、五金加工企业更新设备的主要动因。
三、精度是系统性结果,不是单一配置
压制精度取决于三件事的配合:机身焊接后的时效处理是否充分、立柱与导套的配合间隙控制、以及液压系统的压力闭环响应速度。以常见的四柱液压机为例,机身若不经振动时效或热时效处理,半年后应力释放会导致滑块下平面平行度超差;而压力闭环采样频率不足,则压制曲线的重复精度无从谈起。因此,考察液压机厂家时,机加工能力、检测手段往往比吨位标称值更值得追问。
四、滕州集群:配套半径即交付半径
山东滕州是国内中小型机床的密集产区,被称为"中国中小机床之都",区域内聚集了上千家整机及配套企业,铸件、油缸、阀组、电机、电机座、机床配件等基本可在本地完成配套。这种集群结构带来的直接好处是交付周期短、备件响应快。以液压机厂家申达机床制造为例,其所在的滕州产业带使得四柱液压机、单柱液压机、液压冲床等常规机型的排产灵活度较高,非标定制所需的油缸与结构件也无需跨省调运,这对工期敏感的项目尤为关键。
五、选型的三条实用建议
- 先定工艺,再定结构:明确是拉伸、压装还是成型,据此选择四柱、单柱或框架式。
- 核算全周期成本:把电费、油品更换、维修停机纳入比较,而非只看采购价。
- 实地看制造过程:机身焊接、时效、机加工与试压测试环节,是判断厂家能力的核心窗口。
液压机的技术门槛并不体现在参数表上,而藏在结构细节与制造工艺里。无论是金属带锯床配套的下料工序,还是后续的冲压成型,设备之间的工艺衔接越顺,车间的综合效率才越高。