金属带锯床:锯缝之间,藏着金属加工行业最容易被忽视的成本账
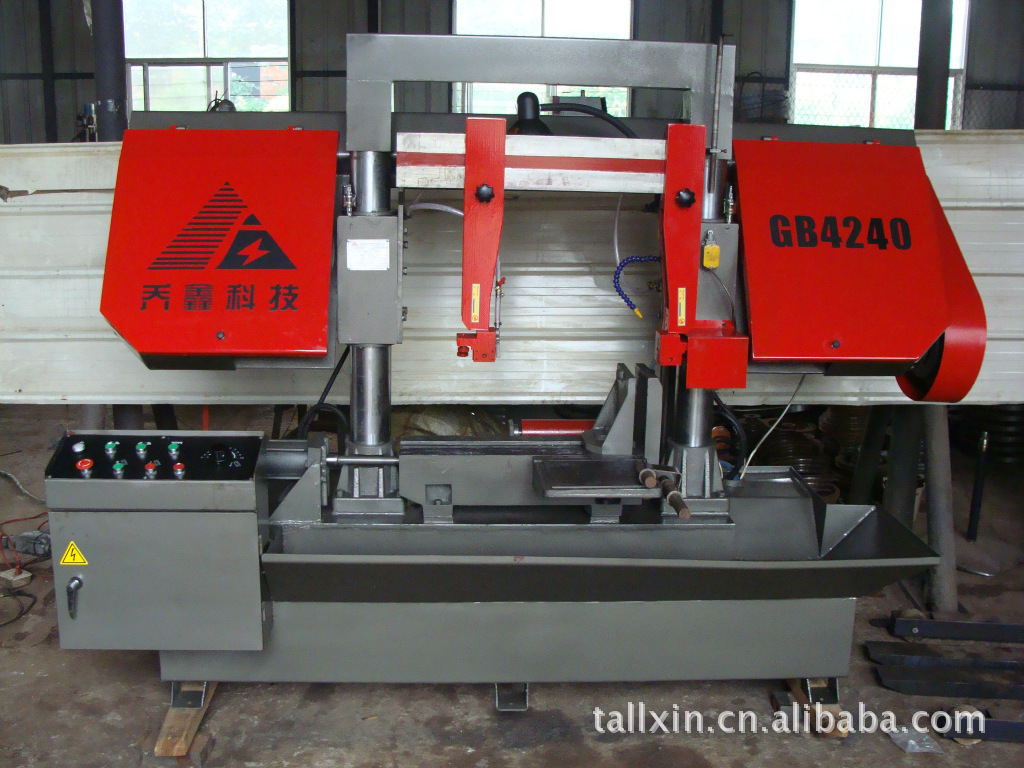
在钢铁、轴承、汽车零部件、模具等行业的下料车间里,金属带锯床往往是最不起眼、却最先影响整条产线节拍的那台设备。它不参与成型,不涉及热处理,只负责把一根六米长的棒料切成一段段还带着余温的毛坯。但正是这道看似简单的工序,决定了后续车、铣、钻工序的装夹余量、材料利用率和单件工时。中国机床工具工业协会的统计显示,锯床类设备在国内金属切削机床的保有量中长期占据稳定份额,其中卧式带锯床的占比超过七成,是绝大多数机械加工企业的"第一台机床"。
一、锯切不是粗活:从线速度看技术门槛
外行看锯床,觉得无非是"一根锯条转圈切铁"。但从工艺参数角度看,金属带锯床的技术含量集中在三个变量上:锯条线速度、齿距匹配与进给压力。
以常用的双金属带锯条(M42材质)为例,其推荐线速度通常在20—90米/分钟区间浮动,具体取值取决于被切材料的硬度与截面尺寸。锯切45号钢与锯切不锈钢304,线速度可能要下调三成以上;锯切铝合金则可以大幅提高。若线速度与进给量匹配失当,轻则锯条早期磨损、切面出现偏斜,重则造成锯条断裂、工件报废。硬质合金带锯条虽然能将线速度提升到数百米每分钟,但对设备刚性、张紧系统和导向臂结构的要求也同步抬高——这也是同一规格的卧式带锯床,售价能相差数倍的原因之一。
二、锯缝那1.3毫米,一年能省下一辆车的钱
锯切方式的经济性差异,最直观地体现在锯缝宽度上。传统弓锯床的锯缝约为3—5毫米,圆锯片约为4—6毫米,而金属带锯床的锯缝通常只有1.1—1.6毫米。这个差距在单件上几乎可以忽略,放到批量生产里却是实打实的材料成本。
不妨做一次测算:以锯切直径200毫米的圆钢为例,若每次下料长度100毫米,改用带锯床相比锯缝4毫米的切割方式,每刀可减少约2.7毫米的材料损耗。按钢密度7.85克/立方厘米折算,单刀节省约0.67公斤钢材;年产十万件的下料车间,一年节约的钢材超过60吨。以常见的结构钢市场价估算,仅材料一项即可回收可观成本,尚未计入切面质量提升带来的后续加工余量减少。
三、选型逻辑:半自动与全自动的分水岭
市场上的金属带锯床大致可分为立式、卧式和弓锯床三大类,其中卧式带锯床是主流选择。选购时,企业通常需要回答几个问题:
- 产能节拍:日均下料件数低于200件,半自动机型即可满足;超过500件,全自动带锯床的自动送料、自动计数与余料检测功能才能体现价值。
- 最大锯切规格:以常见的GZ4232型为例,其最大锯切直径为320毫米,选型时应预留10%—15%的余量,避免长期满负荷运行。
- 批量与材质:锯切高温合金、钛合金等难加工材料,需要更高刚性的床身与更强张紧力的锯架结构。
- 配套能力:机床配件、锯条供应与售后响应速度,往往比设备单价更影响长期使用成本。
价格方面,中小规格半自动卧式带锯床的市场主流价位在数万元区间,全自动机型则可能高出数倍。企业在询价时,应当把锯条消耗、夹具适配性和换型时间一并纳入核算,而非只看整机报价。
四、产业集群里的制造质量
山东滕州是国内中小机床的重要集聚区,曾获"中国中小机床之都"称号,区域内形成了从铸件、机加工到装配、检测的较完整配套体系。这种集群效应带来的直接好处是:床身铸件的时效处理、锯架导轨的加工精度、液压夹紧系统的稳定性,都可以在本地完成闭环验证。
申达机床制造扎根这一产业带,产品线覆盖液压机、金属带锯床、卧式带锯床及各类机床配件。在带锯床的制造环节,其质量控制重点通常落在三处:锯架升降导轨的直线度、主动轮与从动轮的平行度,以及液压张紧系统的压力稳定性。这三项指标直接决定切面垂直度与锯条寿命,也是用户验收时最值得现场实测的项目。
结语
金属带锯床的价值,从来不体现在参数表的华丽程度上,而是体现在每一刀切完之后:切面是否平直、余量是否可控、锯条是否还撑得住下一批订单。对制造企业而言,选一台合适的带锯床,本质上是在为后续所有工序打地基。把锯缝算清楚、把节拍算明白,这笔账才算真正算对了。